Припій для пайки — один із ключових матеріалів під час ремонту та монтажу електроніки. Не менш важливо вибрати відповідний припій для пайки. Від його складу, діаметра дроту та типу флюсу залежить, наскільки легко припій змочує контактні майданчики, як формується паяне з’єднання та наскільки зручно працювати з дрібними компонентами.
Серед матеріалів для ручного паяння електроніки часто зустрічаються припої Sn63/Pb37 і Sn60/Pb40, а також різні безсвинцеві сплави. На перший погляд різниця між ними невелика, проте під час роботи вона помітна.
Розберемося, який припій вибрати для пайки електроніки, чим відрізняються популярні сплави та який діаметр дроту краще підходить для різних завдань.
Що таке припій і навіщо він потрібен
Припій — це металевий сплав, який під час нагрівання плавиться та утворює з’єднання між металевими поверхнями. В електроніці він використовується для монтажу компонентів на друковані плати, ремонту контактів, паяння проводів, роз’ємів та інших електричних з’єднань.
Важливо відрізняти температуру плавлення припою від температури жала паяльника. Якщо сплав плавиться, наприклад, при 183 °C, це не означає, що паяльник потрібно встановлювати саме на 183 °C. Для нормальної передачі тепла робоча температура жала зазвичай вища, а конкретне значення залежить від припою, флюсу, розміру з’єднання, потужності паяльника та тепловідведення плати.
Sn63/Pb37 — популярний припій для електроніки
Позначення Sn63/Pb37 означає, що сплав містить 63% олова (Sn) та 37% свинцю (Pb).
Це евтектичний сплав із температурою плавлення 183 °C. Його особливість полягає в тому, що він переходить із твердого стану в рідкий при конкретній температурі без вираженого проміжного пластичного діапазону.
Для ручного ремонту електроніки це зручно: припій швидко плавиться та так само швидко твердне після відведення жала.
Sn63/Pb37 часто використовують для:
- ремонту друкованих плат;
- монтажу електронних компонентів;
- паяння контактів і роз’ємів;
- роботи з дрібними SMD-компонентами;
- паяння тонких проводів.
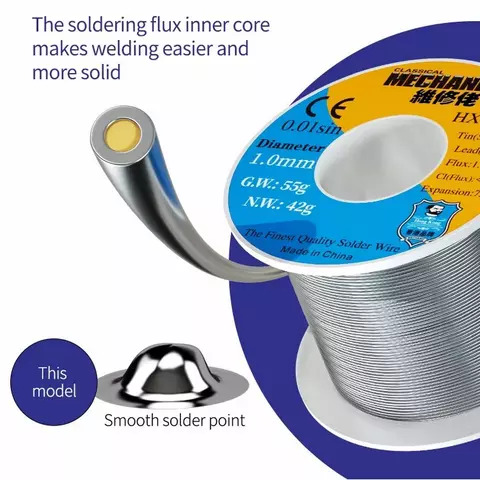
Для універсальної роботи можна розглянути припій Mechanic HX-T100 Sn63/Pb37 1,0 мм. Для дрібніших контактів зручніший тонкий дріт — наприклад, Mechanic TY-V866 Sn63/Pb37 0,2 мм з флюсом.
Чим Sn60/Pb40 відрізняється від Sn63/Pb37
Sn60/Pb40 містить приблизно 60% олова та 40% свинцю. На відміну від евтектичного Sn63/Pb37, цей сплав має невеликий температурний інтервал між початком плавлення та повним переходом у рідкий стан — приблизно 183–190 °C.
Практично це означає, що Sn60/Pb40 протягом короткого проміжку часу може перебувати у пластичному стані. Якщо в цей момент рухати деталь або провід, якість з’єднання може погіршитися.
Проте Sn60/Pb40 залишається поширеним припоєм для ручного паяння і добре підходить для багатьох ремонтних робіт.
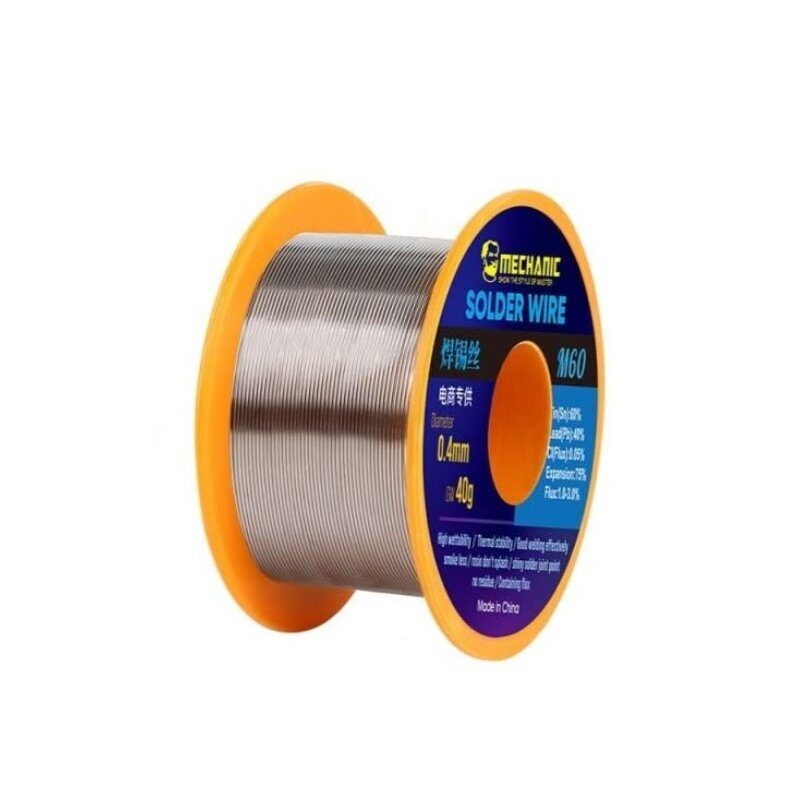
Приклад такого матеріалу — припій Mechanic M60 Sn60/Pb40 діаметром 0,4 мм.
Sn63/Pb37 чи Sn60/Pb40 — що вибрати?
Для звичайного ручного ремонту електроніки обидва сплави можуть бути зручними. Головна практична відмінність полягає в характері їх плавлення.
| Параметр | Sn63/Pb37 | Sn60/Pb40 |
|---|---|---|
| Олово | 63% | 60% |
| Свинець | 37% | 40% |
| Плавлення | 183 °C | 183–190 °C |
| Тип плавлення | Евтектичний | Пластичний інтервал |
| Ручне паяння | Точне паяння | Універсальні роботи |
Якщо основне завдання — ручний ремонт плат і невеликих електронних компонентів, Sn63/Pb37 часто зручний завдяки чіткій температурі плавлення. Правильно підібраний Sn60/Pb40 також добре працює у більшості типових ремонтних задач.
Що таке безсвинцевий припій
Безсвинцеві припої представлені різними сплавами, тому не варто вважати всі такі матеріали однаковими.
Один із поширених промислових варіантів — SAC305, який складається приблизно з 96,5% олова, 3% срібла та 0,5% міді. Його діапазон плавлення становить близько 217–220 °C — помітно вище, ніж у Sn63/Pb37.
Через вищу температуру плавлення робота з безсвинцевими сплавами може вимагати іншого температурного режиму та достатньої потужності паяльного обладнання.
У каталозі Volt Tech є й безсвинцеві варіанти для ручного паяння, наприклад припій Relife HW1 0,4 мм.
Водночас склад конкретного безсвинцевого припою потрібно перевіряти в його характеристиках: позначення «безсвинцевий» саме по собі не означає, що перед вами SAC305.
Який діаметр припою вибрати
Склад сплаву — лише частина вибору. Для ручної роботи дуже важливий діаметр припійного дроту.
Припій 0,2–0,3 мм
Тонкий припій зручно точно дозувати. Він добре підходить для дрібних контактів, невеликих SMD-компонентів, тонких провідників та ремонту компактної електроніки.
Наприклад, для таких робіт можна використовувати Mechanic HX-T100 Sn63/Pb37 0,3 мм.
Припій 0,4–0,6 мм
Це зручний універсальний діапазон. Такий дріт дозволяє достатньо точно подавати припій на контакт і водночас не потребує надто швидкої подачі матеріалу.
Він може бути практичним вибором для майстра, який ремонтує різну електроніку та не хоче використовувати окрему котушку для кожного типу роботи.
Припій 0,8–1,0 мм
Товстіший дріт зручний там, де потрібно більше припою: для проводів, роз’ємів, великих контактних майданчиків та інших відносно масивних з’єднань.
Для дуже дрібних SMD-компонентів працювати таким припоєм складніше, оскільки одним дотиком легко подати надмірну кількість матеріалу.
Чи потрібен припій із флюсом
Багато припійних дротів для електроніки мають флюсову серцевину. Під час нагрівання флюс допомагає видаляти оксидну плівку з поверхні та покращує змочування металу розплавленим припоєм.
Це робить роботу зручнішою, але наявність флюсу всередині дроту не означає, що окремий флюс ніколи не знадобиться.
Під час ремонту старих або окиснених контактів, демонтажу компонентів чи складного SMD-ремонту додатковий відповідний флюс часто полегшує роботу.
Також необхідно враховувати тип флюсу. Різні склади мають різну активність та вимоги щодо очищення залишків після паяння. Тому рекомендації виробника конкретного флюсу мають пріоритет.
Який припій вибрати для SMD
Для ручного паяння дрібних SMD-компонентів особливо важливо контролювати кількість припою. Через це часто зручніший дріт малого діаметра — приблизно 0,2–0,4 мм.
- 0,2 мм — для дуже дрібних контактів і точного дозування;
- 0,3 мм — для SMD та більшості невеликих контактів;
- 0,4 мм — універсальніший варіант для ремонту плат.
Діаметр — не єдиний критерій. Результат також залежить від форми та стану жала, температури, флюсу, чистоти поверхонь і навичок майстра.
Який припій вибрати для проводів і роз’ємів
Для паяння проводів, штекерів та більших контактів часто зручніший припій діаметром приблизно 0,6–1,0 мм. Велике з’єднання потребує більше матеріалу, тому надто тонкий дріт доведеться подавати дуже швидко.
Водночас важливо не компенсувати недостатню потужність паяльника надмірною температурою. Масивні контакти активно відводять тепло, тому для них важлива не лише температура жала, а й здатність паяльника підтримувати її під навантаженням.
Яку температуру встановлювати на паяльнику
Універсального значення для всіх робіт немає. Температура залежить від складу припою, типу флюсу, розміру жала, площі контактного майданчика, теплоємності компонента та можливостей паяльної станції.
Наприклад, температура плавлення Sn63/Pb37 становить 183 °C, але робоча температура жала при ручному паянні буде вищою. Для безсвинцевого припою через вищу температуру плавлення зазвичай потрібен інший тепловий режим.
Найкраще орієнтуватися на рекомендації виробника конкретного припою та флюсу й використовувати мінімальну температуру, яка дозволяє швидко та якісно виконати з’єднання без тривалого перегрівання плати.
Типові помилки під час паяння
Занадто товстий дріт для дрібних компонентів. Контролювати кількість матеріалу складніше, через що можуть утворюватися надлишки припою та перемички між контактами.
Вибір лише за температурою плавлення. Потрібно враховувати також діаметр, тип флюсу та призначення конкретного сплаву.
Надмірне нагрівання. Вища температура не завжди означає краще паяння. Надмірне нагрівання може пошкодити контактні майданчики, компоненти або прискорити окиснення жала.
Паяння забруднених чи окиснених поверхонь. Навіть якісний припій не компенсує погану підготовку контакту.
Ігнорування флюсу. Правильно підібраний флюс значно впливає на змочування поверхні та формування з’єднання.
То який припій краще купити?
Для ремонту електроніки немає одного припою, який буде найкращим абсолютно для всіх робіт. Як практичний орієнтир:
- Sn63/Pb37 0,3–0,5 мм — зручний варіант для ремонту електроніки та друкованих плат;
- Sn63/Pb37 0,2–0,3 мм — коли потрібне точне дозування на дрібних контактах;
- Sn60/Pb40 — поширений варіант для різних видів ручного паяння;
- 0,8–1,0 мм — зручніше для проводів, роз’ємів і більших контактів;
- безсвинцевий припій — якщо робота або технологічні вимоги передбачають безсвинцевий процес.
Перед покупкою варто перевірити не тільки бренд і вагу котушки, а насамперед склад сплаву, діаметр дроту, наявність і тип флюсу та призначення матеріалу.
Поширені запитання
Який припій краще для пайки електроніки?
Для ручного ремонту електроніки часто використовують Sn63/Pb37 та Sn60/Pb40. Sn63/Pb37 має чітку температуру плавлення 183 °C і зручний для контрольованого ручного паяння. Конкретний вибір залежить від завдання та технологічних вимог.
Чим Sn63/Pb37 відрізняється від Sn60/Pb40?
Sn63/Pb37 є евтектичним і плавиться при 183 °C. Sn60/Pb40 має невеликий інтервал плавлення приблизно 183–190 °C, протягом якого сплав переходить через пластичний стан.
Який діаметр припою краще для SMD?
Для невеликих SMD-компонентів зручно використовувати тонкий припій приблизно 0,2–0,4 мм, оскільки ним легше контролювати кількість матеріалу.
Чи можна паяти без додаткового флюсу?
Якщо припій має флюсову серцевину і поверхні чисті, її може бути достатньо для нескладної роботи. Для окиснених контактів, демонтажу та складнішого ремонту додатковий відповідний флюс часто спрощує паяння.
Чому безсвинцевий припій паяється інакше?
Характеристики залежать від конкретного сплаву. Наприклад, SAC305 плавиться приблизно при 217–220 °C, що вище за 183 °C у Sn63/Pb37. Тому для нього потрібен відповідний температурний режим.
Висновок
Під час вибору припою для пайки електроніки звертайте увагу насамперед на три параметри: склад сплаву, діаметр дроту та тип флюсу.
Sn63/Pb37 зручний завдяки евтектичним властивостям і температурі плавлення 183 °C. Sn60/Pb40 також широко застосовується для ручного паяння, але має невеликий пластичний інтервал. Безсвинцеві сплави мають інші характеристики та часто потребують вищих робочих температур.
Для дрібної електроніки краще контролювати подачу тонким дротом, а для проводів і великих контактів зручніший більший діаметр. Саме відповідність припою конкретному завданню важливіша за пошук одного універсального сплаву для всіх випадків.